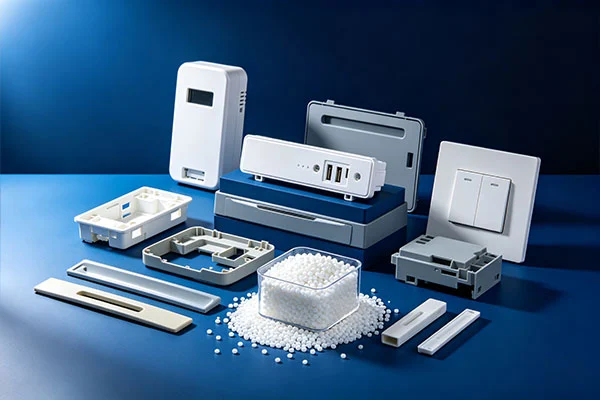
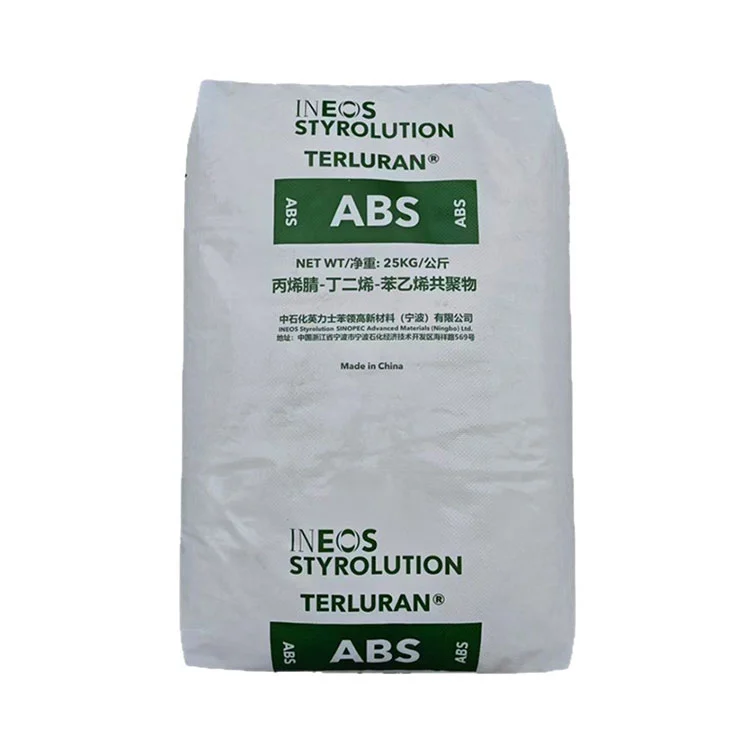
L'ABS Blow Molding Grade est utilisé pour les produits creux où la résine fondue doit maintenir une paraison stable pendant l'extrusion et le gonflage. Comparé aux matériaux ABS principalement développés pour le moulage par injection, ce matériau met davantage l'accent sur la résistance à la fusion, la stabilité de la fusion, l'allongement, la résistance aux chocs et le contrôle de l'épaisseur des parois. Nianjing fournit et s'approvisionne en résine ABS auprès de producteurs et de qualités spécifiés en fonction de la méthode de traitement, des exigences du produit, de la quantité et de la destination.
Lors du moulage par soufflage, la résine est d’abord extrudée sous forme de paraison fondue puis expansée à l’intérieur du moule. La masse fondue doit donc conserver une résistance suffisante pour supporter la paraison avant le gonflage.
| Propriété | Importance du moulage par soufflage |
| Force de fusion | Aide à réduire l'affaissement de la paraison pendant l'extrusion |
| Stabilité de fusion | Prend en charge une extrusion et une distribution de matériaux cohérentes |
| Extensibilité de fusion | Affecte l'expansion pendant l'inflation |
| Résistance aux chocs | Important pour les pièces exposées à des impacts mécaniques |
| Résistance à la chaleur | Pertinent pour une utilisation et un post-traitement à température élevée |
| Qualité des surfaces | Important pour les composants visibles et peints |
| Stabilité dimensionnelle | Affecte les dimensions de la pièce finie après refroidissement |
Le débit de fusion peut être utile pour comparer différentes qualités, mais il ne doit pas être utilisé comme seul critère de sélection. Le TDS, le comportement à l'état fondu, l'équipement, la conception de la filière et la géométrie du produit du producteur doivent également être pris en compte.
Les propriétés matérielles requises varient en fonction de la taille du produit, de l'épaisseur de la paroi, des exigences mécaniques et des conditions de service.
| Application | Principales considérations |
| Grands composants creux | Résistance à la fonte, stabilité de la paraison, contrôle de l'épaisseur des parois |
| Composants automobiles | Résistance aux chocs, résistance à la chaleur, stabilité dimensionnelle |
| Boîtiers et couvercles | Aspect de surface, rigidité, résistance aux chocs |
| Pièces techniques | Propriétés mécaniques, résistance chimique, exigences dimensionnelles |
| Composants peints | Résistance à la chaleur et stabilité dimensionnelle pendant le post-traitement |
| Composants extérieurs | Résistance aux UV et aux intempéries |
La même qualité de résine ne doit pas automatiquement être utilisée pour différents produits. La géométrie du produit et les conditions de traitement peuvent modifier considérablement les exigences en matière de matériaux.
La principale différence entre le moulage par soufflage et le moulage par injection réside dans le comportement requis de la résine fondue.
Le moulage par injection repose sur la pression pour remplir un moule fermé. Le moulage par soufflage forme d'abord une paraison fondue, qui doit rester stable avant d'être gonflée. Un matériau ayant une résistance à l'état fondu insuffisante peut donc subir un affaissement ou un étirement excessif lors de la formation de la paraison.
Pour cette raison, une qualité ABS orientée injection ne doit pas automatiquement se substituer à une qualité ABS moulée par soufflage. Dans le même temps, l’adéquation ne doit pas être jugée uniquement par l’étiquette de transformation. La qualité spécifique, la recommandation du producteur, l'équipement, les dimensions du produit et l'essai de transformation doivent être évalués ensemble.
L'ABS peut absorber l'humidité, et une humidité excessive peut contribuer à la formation de stries argentées, de bulles, de défauts de surface ou d'un traitement instable.
Les conditions de séchage varient selon les qualités. Certains matériaux ABS sont séchés à environ 80-90°C pendant plusieurs heures, mais la température réelle, le temps de séchage et les besoins en humidité doivent suivre la fiche technique du fabricant.
Il n’existe pas de température de fusion unique adaptée à toutes les qualités ou machines ABS. Le réglage requis dépend du matériau, de l'extrudeuse, de la conception de la matrice, du taux d'extrusion et de la géométrie du produit.
Une plage de température comprise entre 195 et 220 °C peut être applicable à certains matériaux, mais elle ne doit être utilisée comme référence de processus que si elle est étayée par la documentation de qualité pertinente.
Le taux d'extrusion, l'espace entre les filières, la longueur de la paraison et la température de fusion peuvent affecter la stabilité de la paraison et la répartition de l'épaisseur des parois.
Pour les produits volumineux ou irréguliers, la programmation paraison peut être utilisée pour contrôler la distribution des matériaux pendant le gonflage. Les conditions de refroidissement et la conception du moule influencent également les dimensions finales et l’épaisseur de paroi.
Les matériaux résiduels dans l'extrudeuse ou la filière peuvent affecter la couleur, l'apparence de la surface et la stabilité de la fusion, en particulier lors du changement de qualité ou de couleur de résine.
Le système d'extrusion et la filière doivent être nettoyés conformément aux recommandations du fournisseur d'équipement et de matériau avant de traiter un matériau différent.
L'affaissement de la paraison se produit lorsque le matériau fondu s'étire excessivement sous son propre poids. Cela peut être influencé par la résistance à la fusion, la température de fusion, le débit d'extrusion, la longueur de la paraison, la conception de la matrice et le temps de traitement.
En cas d'affaissement, il convient de vérifier à la fois la qualité de la résine et les conditions de traitement plutôt que de changer de matériau immédiatement.
La peau de requin, la rugosité ou les marques d'écoulement peuvent avoir plusieurs causes, notamment un cisaillement excessif, une température inappropriée, une extrusion instable, de l'humidité, une contamination de la filière ou des problèmes dans le canal d'écoulement.
L'ajustement de la température ou de la vitesse d'extrusion peut s'avérer utile dans certains cas, mais la correction appropriée dépend des conditions réelles de traitement.
La variation de l'épaisseur de paroi peut résulter d'une formation instable de la paraison, d'une variation de l'espace de matrice, de la programmation de la paraison, de la conception du moule, des conditions de refroidissement ou d'une répartition inégale du matériau.
La sélection des matériaux ne constitue donc qu’une partie du contrôle de l’épaisseur des murs.
L'ABS standard a une résistance limitée à une exposition prolongée aux UV. Pour les applications extérieures, le matériau doit être sélectionné en fonction de l'exposition aux UV, de la température, de la couleur et des conditions de service attendues.
Selon l'application, des ABS résistants aux intempéries, des qualités stabilisées aux UV, des systèmes ABS/ASA ou une couche de surface ASA peuvent être envisagés.
Nianjing peut vérifier les options d'approvisionnement pour les producteurs et les qualités spécifiés. Les noms suivants peuvent être utilisés comme références de marché, mais les données techniques actuelles et la méthode de transformation recommandée doivent être confirmées auprès du producteur avant la sélection.
| Produiteur | Qualité / Série | Référence |
| SABIC | Série CYCOLAC® EX | Applications sélectionnées d'extrusion et de pièces creuses |
| Shanghai Kumho Ensoleillé | Série BM | ABS orienté vers le moulage par soufflage pour des applications sélectionnées |
| Trinséo | Série MAGNUM™ | Applications sélectionnées d’extrusion et de thermoformage |
| Styrolution INEOS | Série ABS | Différentes exigences de traitement et de performances |
| Toray | Série TOYOLAC® | Matériaux ABS pour différentes applications de traitement |
Les qualités spécifiques, les spécifications techniques et la disponibilité peuvent varier selon le marché. Pour une qualité spécifiée, la dernière fiche technique du fabricant doit être utilisée pour confirmer son adéquation.
Nianjing est une société de négoce de matières premières plastiques basée à Yuyao, Zhejiang, en Chine. Pour les clients qui s'approvisionnent en ABS de qualité moulage par soufflage, Nianjing peut vérifier les options de matériaux disponibles en fonction du producteur, de la qualité, de l'application, de la quantité, de l'emballage et de la destination requis.
Les informations suivantes sont utiles lors de la demande d'un devis d'approvisionnement :
| Exigence | Information |
| Méthode de traitement | Moulage par soufflage |
| Produit | Composant creux, boîtier, pièce automobile, etc. |
| Dimensions du produit | Longueur, largeur, hauteur ou volume approximatif |
| Épaisseur de paroi | Épaisseur de paroi cible ou existante |
| Exigences mécaniques | Résistance aux chocs, rigidité, etc. |
| Exigences thermiques | Température de fonctionnement ou de post-traitement |
| Apparence | Couleur, brillance, texture, exigences de surface |
| Exposition extérieure | Exposition intérieure, extérieure ou UV |
| Produiteur / Qualité | Produiteur préféré ou qualité spécifiée |
| Quantité | Volume requis |
| Destination | Pays ou port |
Si la qualité spécifiée n'est pas disponible, les matériaux alternatifs doivent être comparés en fonction de leur comportement de traitement et des propriétés requises plutôt que de les substituer simplement parce qu'ils appartiennent à la même famille de résines ABS.
La résine ABS est normalement fournie dans un emballage standard du fabricant. Le poids du sac, la configuration des palettes, la méthode de chargement, le délai de livraison et les modalités de livraison dépendent du producteur, de la qualité, de la quantité et de la destination.
La disponibilité réelle doit être confirmée lors de la demande de renseignements, car différentes qualités et producteurs peuvent avoir des conditions d'approvisionnement différentes.
Il est sélectionné pour les produits creux qui nécessitent une formation de paraison stable, un gonflage contrôlé et des performances mécaniques adaptées. Les applications peuvent inclure certains composants automobiles, boîtiers, pièces de protection et autres produits techniques creux.
La paraison fondue doit conserver sa forme avant le gonflage. Si la résistance à l'état fondu est insuffisante pour le produit et le procédé, la paraison peut s'affaisser ou s'étirer excessivement, ce qui rend le contrôle de l'épaisseur des parois plus difficile.
Pas automatiquement. Une qualité destinée à l'injection peut ne pas avoir le comportement à l'état fondu requis pour une formation stable de paraison. Les recommandations spécifiques de qualité et de transformation du producteur doivent être vérifiées avant utilisation.
L'ABS est généralement séché avant le traitement lorsqu'un contrôle de l'humidité est requis. La température et le temps de séchage dépendent du grade et doivent suivre les recommandations techniques du producteur.
Les causes possibles incluent un cisaillement excessif, une température de fusion inappropriée, une extrusion instable, de l'humidité, une contamination de la filière ou des problèmes de canal d'écoulement. Le processus réel doit être vérifié avant de changer le matériau.
L’ABS standard a une résistance limitée aux UV à long terme. L'ABS, l'ABS/ASA ou d'autres systèmes de matériaux résistants aux intempéries peuvent être envisagés pour une exposition extérieure prolongée.
Les déchets de production propres peuvent potentiellement être broyés et réutilisés, mais la quantité acceptable dépend de la qualité spécifique, de l'historique du traitement, de la contamination, des exigences d'apparence et des propriétés mécaniques requises. Un pourcentage de rebroyage fixe ne doit pas être appliqué à chaque qualité ABS.
Adresse
Ville des plastiques de Chine, ville de Yuyao, ville de Ningbo, province du Zhejiang, Chine
Tél
Vous recherchez une matière plastique, une marque, une qualité ou une quantité spécifique ? Envoyez vos besoins à Nianjing pour la confirmation de l'approvisionnement et de la disponibilité.
Veuillez inclure le nom du matériau, le fabricant ou la marque, la qualité, la quantité, l'application et les exigences de livraison, le cas échéant. Si vous n'êtes pas sûr du grade, décrivez simplement votre candidature et vos exigences.
Nianjing examinera votre demande et vérifiera les options d'approvisionnement appropriées en fonction de vos besoins.